一条产线,需要一起看每一个交接点。
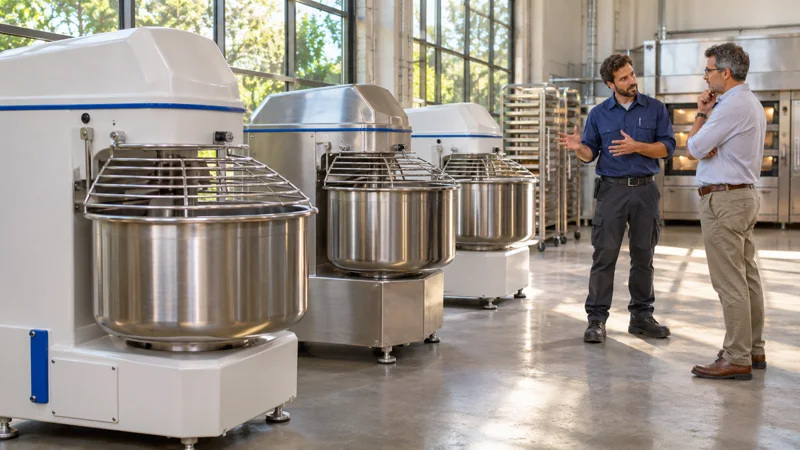
工业烘焙的设备选型,需要同时考虑前端供粉、和面批次与后段接料。和面机容量适合,并不意味着整线已经匹配;出料口位置、接料高度、输送方式与生产节奏同样决定配置。
创谱手册涵盖桶底卸料双扭臂和面机、智能恒温卧式和面机、自动送粉系统及面团输送分块设备。可以围绕实际配方和车间条件,逐段确认设备组合与接口。
明确供粉方式、批次投料要求与上游接口。
核对和面周期与后段接料能力,避免只比较单机容量。
把出料位置、接料高度和输送方向落实到布局图。
围绕和面工位,组织四段生产流程。
- 1
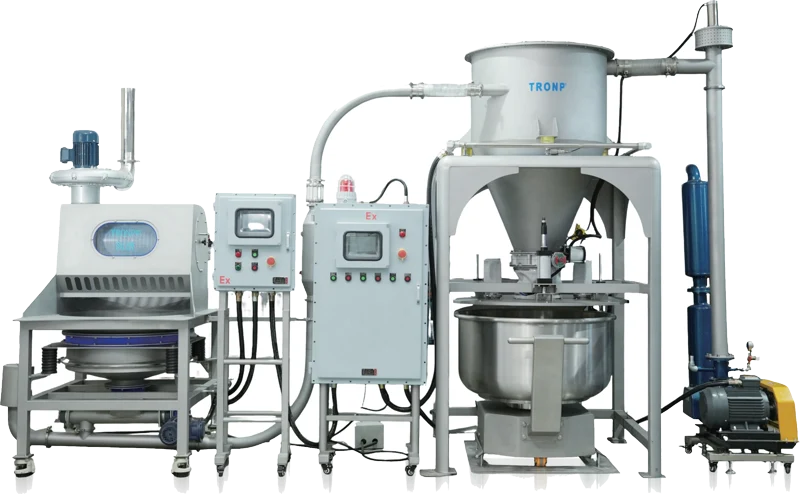
送粉与投料
确定原料输送路径与投料接口。
- 2
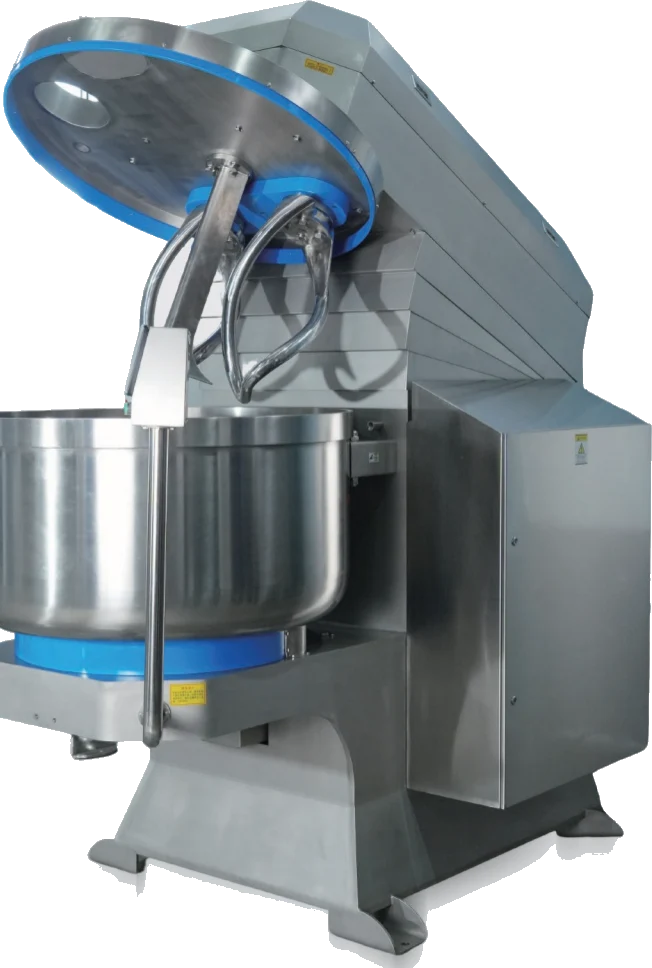
和面与工艺控制
按配方比较桶底卸料或卧式设备。
- 3
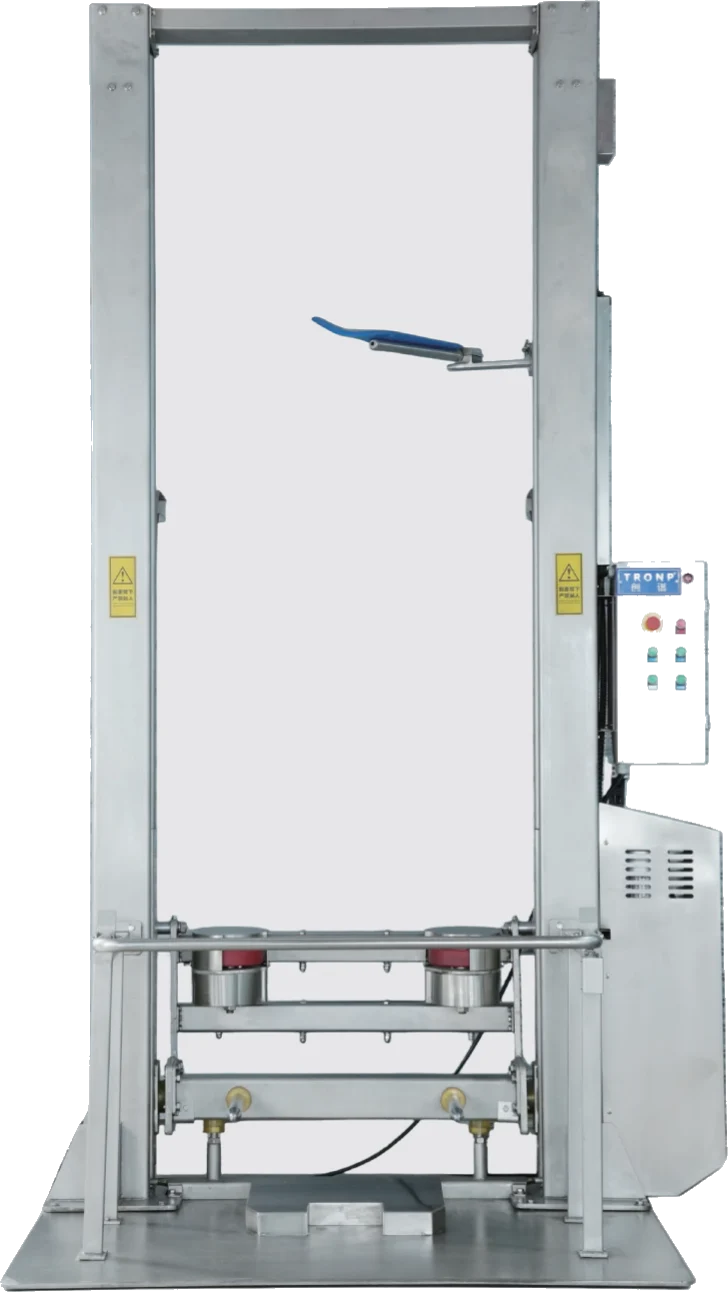
出料与衔接
核对接料口,按需选配提升设备。
- 4
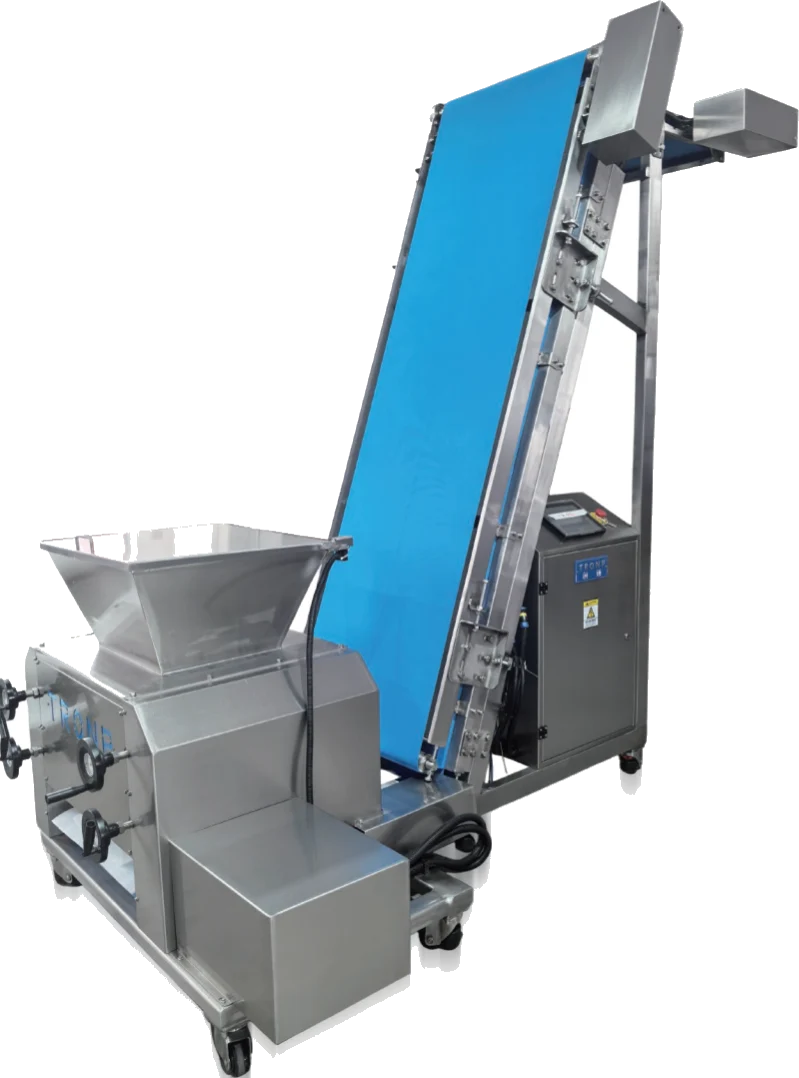
输送与分块
衔接后续面团处理与成型工序。
流程为选型示意,不代表已完成整线设计。设备接口、联动控制和生产节拍须按项目确认。
先确定核心和面工位,再配齐上下游。
以桶底出料衔接产线
桶底卸料双扭臂和面机
手册介绍了桶底直排、双扭臂搅拌、PLC 变频调速及面团温度监测。适合围绕下方接料与后续输送工位进行布局评估。
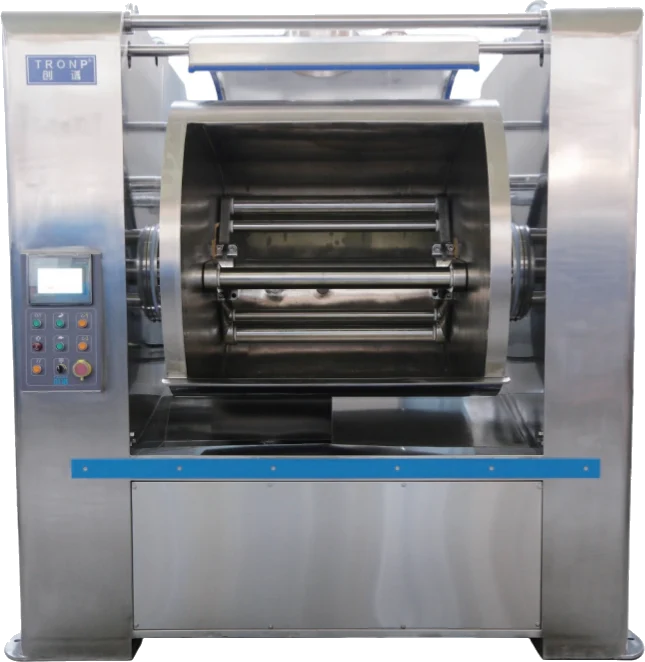
以卧式结构组织工艺
智能恒温卧式和面机
手册列有缸体制冷、120° 翻缸出料及多规格搅拌器等配置特点。需要结合配方、出料容器及翻转空间核对设备。
把面团交给下一道工序
面团输送机、分块机
根据和面机出料方式确定承接关系,再确认输送方向、皮带宽度和后续工位的需求。整线产能需要结合前后段共同核算。
两类和面设备,按各自容量口径比较。
桶底卸料系列列出干面粉容量;卧式系列列出手册标注的搅拌量。两种口径不直接等同,选型时请带上配方进行核对。
| 系列 / 方向 | 机型 / 设备 | 容量(手册口径) | 额定功率 |
|---|---|---|---|
| 桶底卸料 | TP-SGTD-300 | 干面粉 150 kg | 24.2 kW |
| 桶底卸料 | TP-SGTD-400 | 干面粉 200 kg | 33 kW |
| 桶底卸料 | TP-SGTD-500 | 干面粉 250 kg | 41 kW |
| 恒温卧式 | TP-WS-220 | 搅拌量 50–100 kg | 23.5 kW |
| 恒温卧式 | TP-WS-300 | 搅拌量 100–150 kg | 32.2 kW |
| 恒温卧式 | TP-WS-400 | 搅拌量 150–200 kg | 39.2 kW |
| 恒温卧式 | TP-WS-500 | 搅拌量 200–250 kg | 48 kW |
| 恒温卧式 | TP-WS-600 | 搅拌量 250–300 kg | 58 kW |
参数摘自《TRONP 2026 产品手册》。此处用于初步选型,具体规格、配置及适用工艺以技术确认为准。
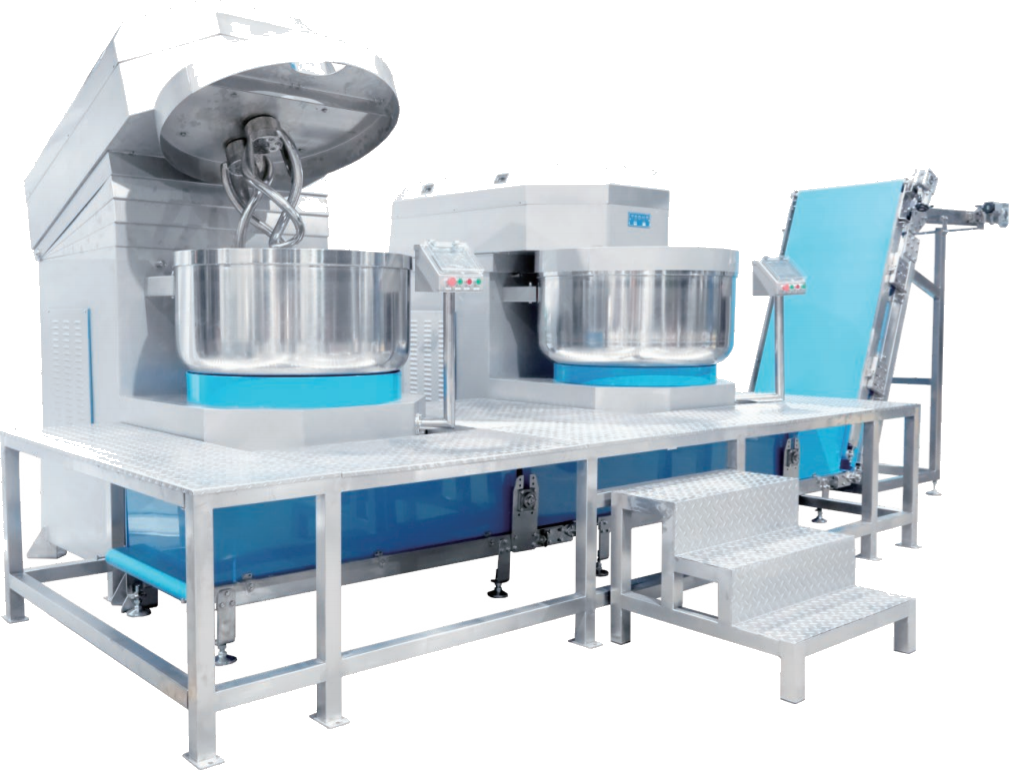
先画清楚交接关系,再确定整线配置。
把和面设备、操作平台、接料装置与输送设备放在同一张布局图上,核对人员操作和检修路径。对于已有产线的改造,还需提供现有设备接口和现场尺寸。
- 上游:供粉能力、投料方式与原料路径。
- 中段:配方、批次容量与完整和面周期。
- 下游:接料高度、输送方向与处理节奏。
为产线沟通准备一份完整的工艺条件。
选型沟通前,可以逐项整理以下条件,并补充实际数据,便于确认设备与配置。
- 整理主要配方与每批投料量
- 记录现有生产周期及目标节奏
- 提供车间平面图与设备进场尺寸
- 确认供粉方式与上游接口
- 测量下游接料高度及输送方向
- 需要确认水电、温控及联动控制配置
选型前,再确认这些细节。
桶底卸料与卧式和面机可以直接互换吗?
两者的结构、容量标注及出料方式不同。需要根据配方、接料关系、车间空间和工艺要求分别评估,不能仅按型号数字进行替换。
所有产线都需要配置片冰机吗?
应根据配方与温控方案决定。手册的恒温智能和面机具有自身温控配置;其他设备是否需要片冰或其他冷却支持,要结合工艺确认,不应默认添加。
现有产线改造需要提供什么?
建议提供设备布局、现有接口照片、接料高度、输送方向、生产周期以及目标处理量。先确认衔接条件,再确定设备型号和配套范围。
参数与设备依据:手册第 09–10 页(桶底卸料)、第 11–12 页(恒温卧式)、第 27–28 页(提升系列)、第 29–30 页(自动送粉)、第 31–32 页(输送分块与片冰机)。
文中页码为手册印刷页码;应用建议为依据设备功能整理的选型思路,场景示意图不代表已交付客户案例。